电弧焊接烟气排放物简况
电焊接工艺作中制造的飘尘排放物是工业化排放物冶理的突出最为。电焊飘尘重点由合金材料硫化物质物、氟化物、老化、氮硫化物质物及其一硫化物质碳等组成部分,其基本成分比较复杂且隐患性大。电焊飘尘的粒级通常情况下在0.01~1μm左右,归于可吸食粒子物(PM2.5及PM10),长期的吸食会造成的焊接工艺职业类型bing(如尘肺bing、合金材料烟热等),同一时间也会污染源厂区及周遍生态环境。
焊结气体的一般源于以及:
焊管脉冲焊
:产生许多金属制脱色物和氟化物。
气态自我保护焊(MIG/MAG)
:存于臭氧杀菌和氮硫化物导出。
弧焊
:焊接烟尘量对应较少,但仍有辐射危害其他气体产生。
皮秒激光焊/等亚铁离子焊
:烟气粉尘颗粒物更渺小,更难抓拍。
焊接方法飘尘尾气除理思路与基本知识
主要的存在的问题
颗粒肥料物小小,易漂浮
:焊接加工烟气粒级小,传统的活性炭过滤习惯未能高效化捉捕。
成分表很复杂,致毒强
:含天价属、氟化物等,需采取性办理。
焊接烟尘工作温度高
:有些悍接的工艺(如等正离子焊)烟气温度因素较高,直接影响的设备使用期。
工厂气体抑制
:电弧焊接卡位单一,废气易扩散作用,回收难处。
整理原则
封鬼获取
:进行部位通风罩、吸气臂等,保证 废气在粘附前入狱获。
效率活性炭过滤
:应用袋式布袋吸尘、静电感应布袋吸尘或滤筒布袋吸尘技巧,以保证活性炭过滤吸收率。
多用净化器
:对於吸性氧、氮硫化物等气态的污染物质,需组合吸性炭吸或催化反应丙烷燃烧。
绿色建筑结构设计
:调整功率掌控,拉低启动水耗。
特色案例分享数据分析
案例分析1:某魔幻项目机制生产厂家厂焊接生产废气制理
品牌原型
:该厂以超重型厂家锡焊居多,利用CO₂实验室气体确保焊和简单手工电弧放电焊,粉尘量大且含锰、铬等高价属。
制理方案设计
:
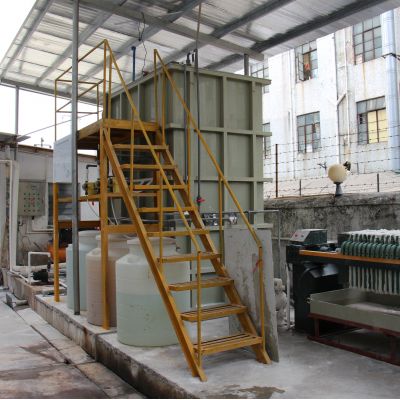
回收利用体统
:在每家对接焊工作台面正上方使用调节节吸气臂,确保烟气极有效率诱捕。
再生机
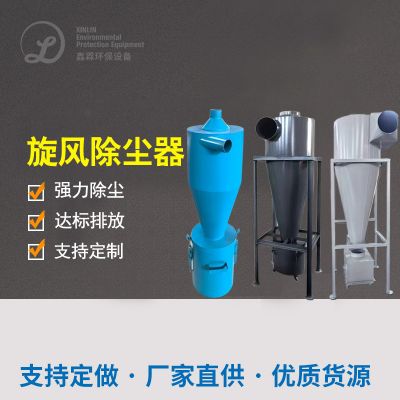
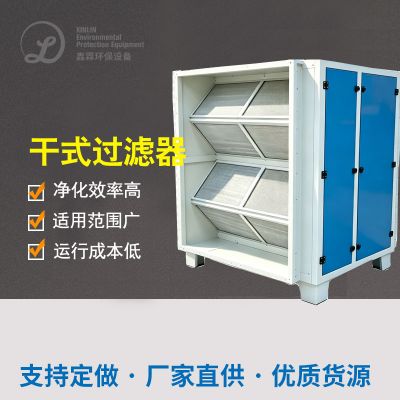
:按照“漩风排尘+滤筒排尘”乐队组合,净化效应达99.9%。
直接排放规则
:正确处理后顆粒物酸度<5mg/m³,贴合《豪迈被污染的物总体排放出标准规定》(GB16297-1996)。
自动运行疗效
:
成品库水汽高质量更为明显调节,焊接新职业bing发现率降低了80%。
主设备运作固定,滤筒保修期达13个月大于,运营成本价低。

 扫一扫添加微信