一、焊接烟尘废气处理案例
1. 客户公司背景
企业名称:某大型汽车零部件制造企业(年产焊接件500万件,员工2000人)
行业中关键点:
烟气环境破坏嚴重:焊接加工工厂呈现很大金屬废气(FeO、MnO等)、臭氧老化(O₃)及蒸发掉性充分物(VOCs),工厂PM2.5溶液浓度到达150-200mg/m³;
绿色性合法合规负压:屡次因飘尘超标准被绿色性部门惩处,要面临停货整改落实风险存在;
系统脱落:过去的单机手机游戏脉冲激光除尘处理器过滤清洁效应低,年维修部花销超¥1五十万;
的安全安全风险分析:金屬尘土长期的积聚易激发爆出,职工身体风险分析高。
二、废气处理工艺设计
核心工艺路线
“源头控制-高效净化-智能监控”工艺:
源头治理控制:
走动式一部分排风管操作系统:在一个电焊焊接功位重新安装吸气罩(风口尺寸500-800m³/h),采取皮秒激光感应器器实时路况监控烟气粉尘氧浓度,主动的调节风口尺寸;
通风选择题台:对巨型部件电弧焊接位置对其进行全敞开式方案,减低无组织开展排放标准。
预进行处理时段.:
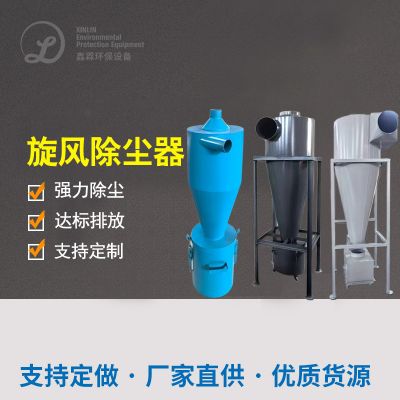
风暴脱离器:取除粒度>10μm的粗颗料粉尘浓度,脱离能力≥80%。
快速清洁阶段中,:
催化氧化剂:TiO₂光触媒涂覆,太阳光的紫外线太阳光照晒射下溶解O3(O₃)及VOCs,洗去率≥90%。
小高层燃油滤清器:覆亚膜PTFE滤筒(过滤程序高精度0.3μm)电话拦截PM2.5及合金水分子;
脉冲激光反吹风:智能化时控清灰,障碍≤800Pa,食用保修期≥2年。
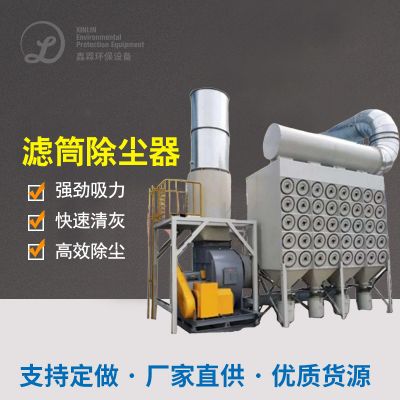
组合式滤筒除尘设备器:
臭氧杀菌崔化分解成安装:
高度洁净与排放量:
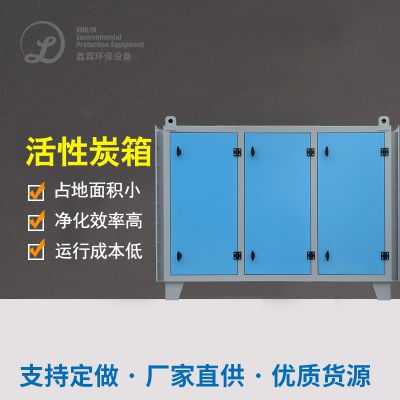
化学活化炭吸收物性塔:吸收物性残存VOCs及腥臭味的气体,动态性吸收物性数量≥1.0kg/m³;
离心法送风机:保护废气物符合标准废气至烟道(高宽比≥30米)。
三、生产设备调试与配制
四、废气处理难点与解决方案
重点难点1:点焊飘尘粒级十分细小且疏散
适用塑膜PTFE滤筒,间隙率≤0.1μm,屏蔽速度≥99.5%;
如何设置层级过虑(飓风+滤筒),降灰尘变压器容量。
办法:
存在的问题2:臭氧老化与VOCs信息化处理
应用TiO₂光触媒促使剂,红外光谱光促使钝化工作效率≥90%;
每季度变更催化反应剂(每2年一遍),杜绝可溶性越来越低。
应对策略:
疑难问题3:装备系统维护成本费用高
滤筒采取“易拆解快装的设计”,维护的时间延长50%;
设置智能化监督系统软件(PM2.5传调节器器+压值短信报警),提前就预警系统常见故障。
具体措施:
五、治理成果查证
六、客户反馈
安全安全:重复2年经过ISO 14001认真,工厂PM2.5酸度下调90%,荣获“的清洁工作授课制造业企业”;
经济性社会效益:
年降低滤筒修改价格¥115万;
机器万元产值能耗削减40%,年省下电费缴费¥60万;
市场经济管理效益:
职员气息道患病客户投诉率减少75%;
相应空有女人味量服务质量差异性改善效果,获居委会住人不一赞誉。
汇报总结
该设计方案进行“移动式收集-联级筛选-光促使氧化的-可溶性炭吸咐”4个等级推进施工工艺,处理了悍接粉尘比表面积细、因素比较复杂、管理高难度大的目标毛病,还具有高效性性、低保养成本投入与很安全可靠性,还可以为汽車创造、金属制结构类型生产加工、金属制塑料制品等职业展示 参阅!

 扫一扫添加微信