一、铸造废气处理案例
1. 客户公司背景
企业名称:某大型铸造企业(年产铸件5万吨,员工600人)
领域问题:
印刷废气环境破坏严重的:冶炼装配成品库发生高渗透压腐蚀硅灰尘质量氧浓度(PM2.5渗透压200-300mg/m³)、注射成型工艺程序解放CO及VOCs(苯系物、酯类),装配成品库灰尘质量氧浓度渗透压重金属超标;
环境保护合规管理负荷:几次因粉末物和VOCs排放量不合格被环境保护行政部门处理,会面临停工整改落实风险分析;
机 氧化:传统性布袋除尘设备器除尘滤袋易堵塞了,年维修培训预算超¥130万;
防护危险因素:铝粉、铁渣粉层遇如何消除静电易加剧爆炸案,CO用户名的风险高。
二、废气处理工艺设计
核心工艺路线
“源头控制-多级净化-智能监控”工艺:
原头把握:
全工厂真空集气:在熔铸炉、设计线、浇包等产污点重新安装防爆设备型产品局部排风扇罩,新风量按10-15m³/min/台设计,网络覆盖全工厂产污关键点。
紧闭气流传输模式:适用狂意气流传输途径+空气压力定制,减低粉层四次大气污染。
预进行处理时期:
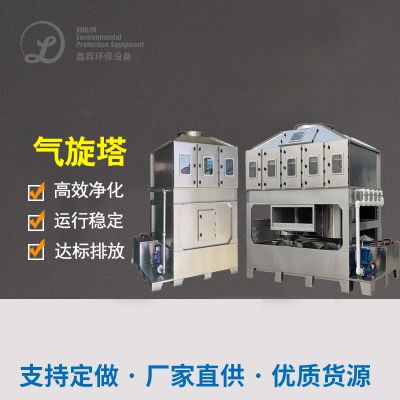
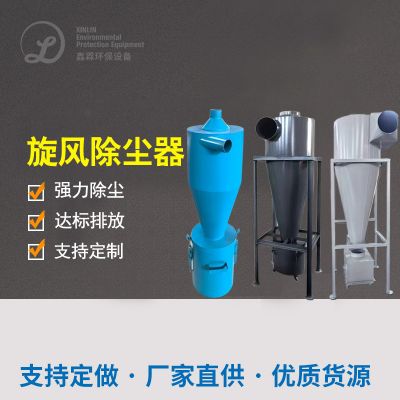
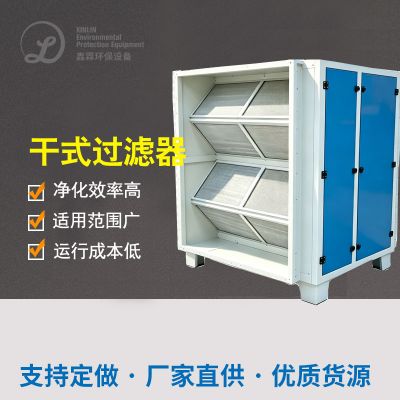
干井式飓风除尘处理器:去掉孔径>10μm的粗颗粒物烟尘,提取吸收率≥85%。
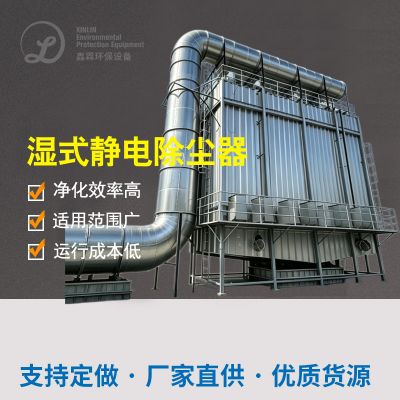
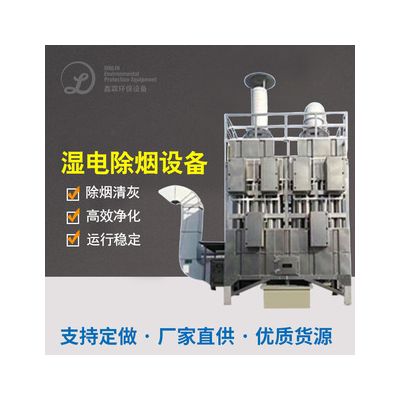
中气温电磁干扰抑尘器:耐热300℃,治理 熔铸厂房中气温有机废气(800-1000℃),收集PM10-PM2.5煤尘,速度≥95%。
VOCs及有危害气态净化:
温度表调控:280-320℃恒湿进行,VOCs转变率≥99%,CO降碳率≥90%。
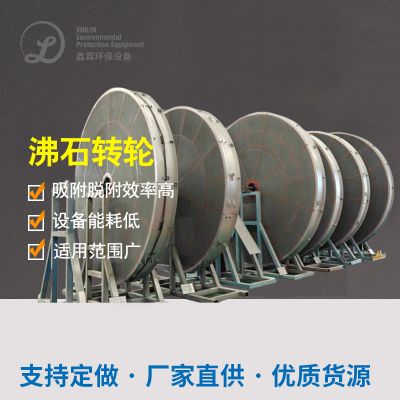
吸收水平:VOCs动态数据吸收功率≥1.0kg/m³,苯系物的还原率≥95%;
脱附二次利用:热惰性气体重复二次利用(180-220℃),脱附工作效率≥90%。
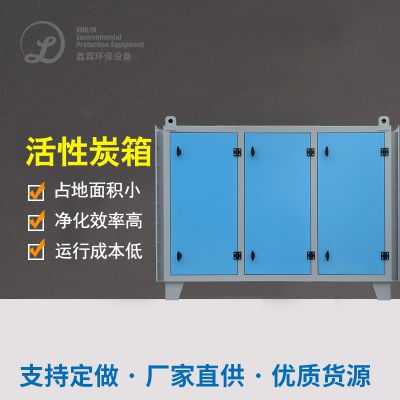
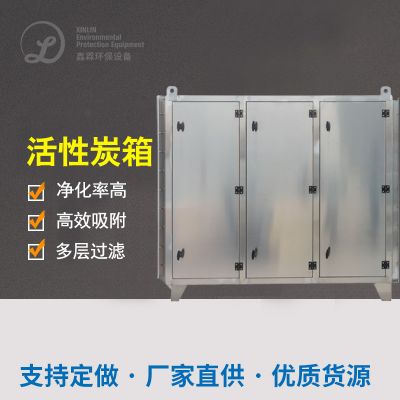
活性酶类炭植物纤维物理吸附塔(2组串连):
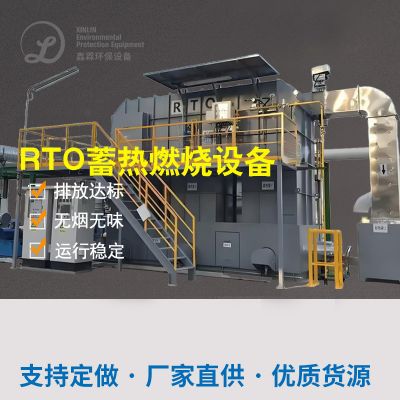
促使自燃部件(RTO):
深层净化水与废气排放:
过虑精度等级:PM2.5排卸≤5mg/m³,灰尘捕集器率≥99.9%;
防暴设汁:隔爆阀+泄爆片,控制有害气体爆燃安全隐患。
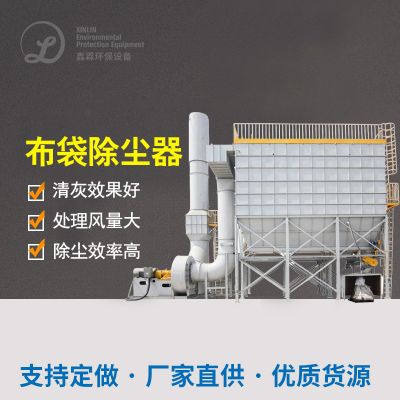
覆亚膜布袋安装除尘设备器(PTFE除尘器布袋):
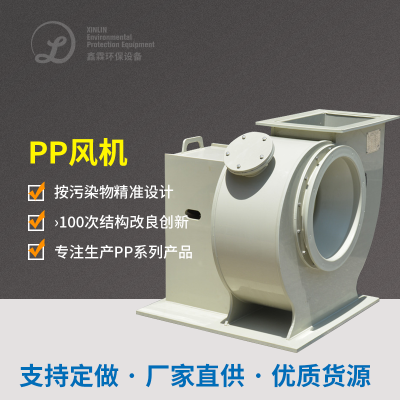
离心式生产的风机:切实保障废气排放标准达到标准排放标准至烟管(高宽比≥30米)。
三、设施设备选用与配备
四、废气处理难点与解决方案
难点1:高温粉尘与VOCs协同治理
等级分类治理:先依据耐高温静电反应降尘器温度下降至200℃左右,再入驻活性氧炭离心分离塔;
RTO前段增建急冷塔,事关VOCs进到崔化引燃区时氨水浓度固定。
应对策略:
薄弱点2:铝粉容易引起爆炸安全风险
全设计系统配置防爆主设备电力主设备主设备、隔爆阀及氧成分检测仪(二氧化碳有机废气浓度<8%);
选用esd防静电反应PTFE塑膜滤芯,缩减粉层耐摩擦起电概率计算公式。
存在问题:
薄弱环节3:CO氯气泄露管控
RTO出入口升级改造CO再线检测仪,实时公交修整然烧温暖;
作业区施工CO報警装制,对接急救透风系统性。
的对策:
五、解决效用认可
六、客户反馈
环保合规:连续3年通过国家环保验收,粉尘和VOCs排放低于国家标准限值50%;
国家经济经济收益:
年大大节省可溶性炭企业采购费¥200万;
生产设备耗能降底30%,年降低煤气费¥七十;
社会性前景:生产厂家PM2.5氨水浓度减退90%,人员专职病投诉举报率减退80%,荣获“地方级绿色健康生产厂家”。
总结
该方案通过“负压集气-多级除尘-催化燃烧-智能管控”四维协同工艺,解决了铸造行业废气成分复杂、粉尘爆炸风险高、VOCs治理难的核心问题,兼具高效性、安全性和经济性,可为汽车配件、工程机械铸造等领域提供参考!

 扫一扫添加微信