一、客户公司背景
企业名称:XX酿酒股份有限公司
所在地:四川省宜宾市
行业地位:国内知名白酒生产企业,年产能5万吨,拥有制曲、发酵、蒸馏、灌装等全流程生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方酒类制造业特殊排放要求(VOCs≤30mg/m³,SO₂≤50mg/m³,NH₃≤10mg/m³)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发醇产线:CO₂、乙酸乙酯、酯类(乙酸乙酯、己酸乙酯等)、硫化橡胶氢(H₂S);
萃取生产线上:甲醇、醛类(乙醛)、析出性设计物(VOCs);
污水管道处里站:腐臭味有害气体(塑炼物、化学需氧量化学物质)。
气体基本参数:
风口尺寸:5,000~15,000 m³/h(发醇期最高值达20,000 m³/h);
VOCs溶度:80~300 mg/m³;
H₂S氧化还原电位:50~200 ppm;
室内温度:80%~95%。
2. 核心处理工艺
采用 **"预处理+多级净化+资源化利用" 复合工艺**:
plaintext废气收集 → 文丘里洗涤塔(预处理) → 生物滤池(脱臭) → 活性炭吸附塔(VOCs去除) → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对设备的腐蚀
问题:发酵废气湿度高达90%,直接导致管道和设备结露腐蚀。
防范措施:
增加 排湿软件(微冻潮湿或膜溶合技能),将空气湿度降到40%接下来;
应用 316L装饰管+防锈涂覆(如树脂材料树脂材料),增长的设备寿命短。
2. 复杂组分协同处理
问题:废气中同时存在酸性气体(H₂S、SO₂)、碱性物质(氨气)及有机物。
措施:
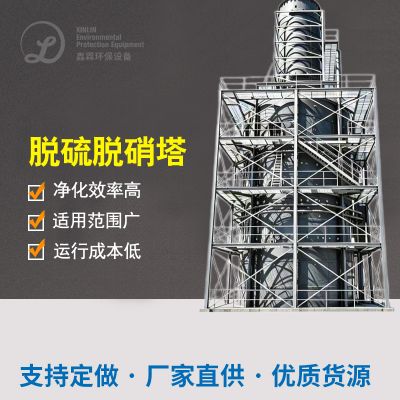
分节进行处理:先进行碱液消防喷淋塔(NaOH盐溶液)吸取H₂S和SO₂,再进行生态学滤池化学降解VOCs和氢氧化钠;
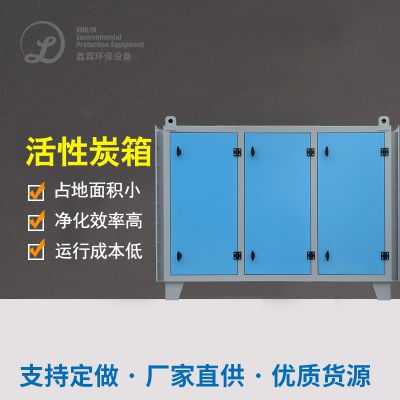
活力性炭热塑性树脂:负债CuO/CeO₂溶剂的作用剂,发展对醇类和酯类的吸出能力。
3. 酒香异味控制
问题:蒸馏过程中产生酯类等特征性风味物质,直接排放引发嗅觉污染。
相应措施:
通过 二空气氧化碳空气氧化技术设备(O₃密度50~100 ppm),化解刺鼻味道原子;
设有 化学活化炭后解决段,过滤无残留氢化物发生器有机会物。
四、管控郊果鉴定
附加效益
资源化利用:
收集CO₂广泛用于制冰成品库(年收集量约2万吨左右);
红曲米酒废气经发哮工作制作成有机会肥。
国家经济管理效益:年运动代价影响15%,碳的排放权交易所金币约100万元/年。
五、机器电磁阀选型清淡(有些核心机器)
六、行业启示
工艺精细化:针对酿酒废气的多组分特性,需设计阶梯式处理流程;
材料反复主导性:CO₂收旧、余热进行等新技术可明显降低了污染治理价格;
智慧化监视:安排云科技网感应器器(如TVOC高清环境监测网仪),确保远战改善与预警信息。
如需推进改革系统细则或定制开发化制作,请可以提供大概工作状况基本参数(如废水组分谱、产生班次等)。

 扫一扫添加微信