
189-2923-7076
189-2923-7076
**一、废气来源及处理案例**
1. 废气来源
杂粮加工厂废气主要产生于以下工序:
• 原料清理与筛选:振动筛、去石机、磁选机运行时产生粉尘(粒径0.1-100μm,浓度可达1,200 mg/m³);
2. 废气处理案例
案例:益海嘉里(密山)粮油工业有限公司燕麦加工废气治理
• 客户背景:因稻谷清理、碾米工序粉尘浓度超标(1,200 mg/m³)及正己烷溶剂挥发问题,需满足《大气污染物综合排放标准》。
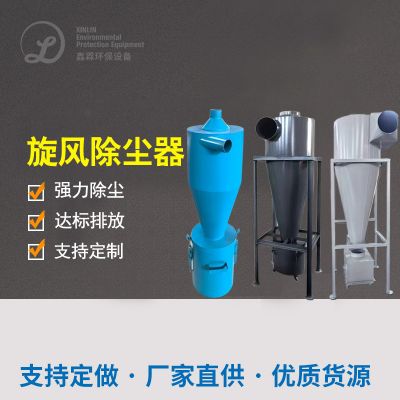
1. 粉尘治理:旋风分离器+脉冲布袋除尘器(防静电滤袋),除尘效率≥99%,粉尘排放浓度≤62.5 mg/m³;
2. 溶剂回收:正己烷废气经冷凝回收+矿物油吸附,排放浓度≤51 mg/m³;
3. 异味控制:生物滤池(复合菌种)降解NH₃和H₂S,去除率≥90%。
• 处理效果:
---
**二、废水来源及处理案例**
1. 废水来源
废水主要产生于以下工序:
• 原料清洗:燕麦、荞麦、薏仁米浸泡水(COD 500-3,000 mg/L,SS 200-5,000 mg/L);
2. 废水处理案例
案例:贵州薏丰薏米加工厂高浓度废水处理
• 客户背景:日产废水60 m³,COD高达12,000 mg/L,需达《污水综合排放标准》一级标准。
1. 预处理:格栅+沉砂池去除大颗粒物,酸析(pH=3)回收油脂(效率95%);
2. 核心处理:
◦ 厌氧段:IC反应器(容积负荷15 kgCOD/m³·d),COD去除率90%;
3. 深度处理:Fenton氧化+混凝沉淀,色度从120倍降至≤30倍。
• 处理效果:
---
**三、总结果与技术趋势**
1. 废气处理核心技术:
• 分级除尘:大颗粒粉尘用旋风分离器(效率≥85%),超细粉尘用脉冲布袋除尘器(效率≥99%);
2. 废水处理核心技术:
• 厌氧-好氧组合工艺:UASB/IC反应器(COD去除率90%)+MSBR/SBR(氨氮去除率95%);
3. 行业趋势:
• 智能化监测:AI算法实时调节曝气量(能耗降低20%),激光粒度仪反馈粉尘浓度;
 扫一扫添加微信